
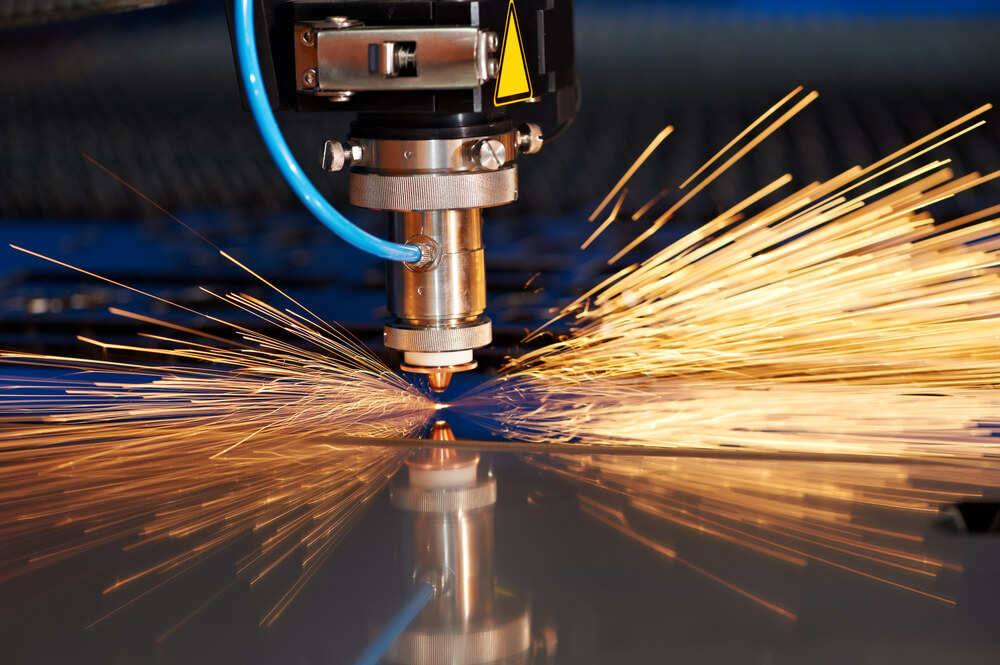
Jednego dnia zakład tnie cienkie osłony, a następnego przygotowuje grube podstawy pod konstrukcje stalowe. Taka zmienność utrudnia utrzymanie stałego tempa pracy. Każdy materiał wymaga innych parametrów, a źle dobrane ustawienia pogarszają krawędź i zwiększają ilość odpadów. Cięcie plazmowe dobrze odpowiada na ten model produkcji, pod warunkiem że źródło prądu, palnik i stół pasują do planowanego zakresu grubości.
Plazma obsługuje różne metale przewodzące prąd
Łuk plazmowy przecina stal czarną, stal nierdzewną, aluminium i inne metale przewodzące prąd. Zakład nie musi ograniczać się do jednego rodzaju blachy. Może realizować krótkie serie, pojedyncze części oraz powtarzalne zamówienia z różnych materiałów.
Ta swoboda przydaje się firmom, które produkują konstrukcje stalowe, ogrodzenia, części maszyn, podstawy, uchwyty lub obudowy. Wycinarki plazmowe do metalu pozwalają zmieniać profil produkcji bez budowania osobnego stanowiska dla każdej grupy detali. Operator wybiera właściwy program, ustawia parametry cięcia i dobiera materiały eksploatacyjne do danego zakresu prądu.
Grubsza blacha wymaga większej mocy i wolniejszego cięcia
Wzrost grubości materiału zmienia przebieg całego procesu. Palnik musi dostarczyć więcej energii, a maszyna prowadzi go z mniejszą prędkością. Rośnie także szerokość szczeliny cięcia. Nieprawidłowe ustawienia mogą pozostawić żużel, zwiększyć ukosowanie krawędzi lub spowodować niepełne przecięcie blachy.
Zakład powinien rozróżnić trzy wartości podawane dla źródła plazmowego: zalecaną grubość cięcia, maksymalną zdolność cięcia oraz grubość rozdzielającą. Pierwsza wartość opisuje zakres odpowiedni do regularnej produkcji. Maksymalna grubość oznacza wolniejsze cięcie i słabszą jakość krawędzi. Grubość rozdzielająca informuje jedynie, jaki materiał urządzenie potrafi przeciąć w warunkach granicznych.
Znaczenie ma również zdolność przebijania. Palnik może przeciąć grubą blachę po rozpoczęciu pracy od jej krawędzi, ale nie zawsze przebije ten sam materiał od góry. Ten parametr trzeba sprawdzić przed wyborem urządzenia.
Zmiana grubości wymaga pełnego zestawu parametrów
Samo zwiększenie natężenia prądu nie wystarczy. Operator musi uwzględnić prędkość przejazdu, wysokość palnika, czas przebijania, ciśnienie gazu oraz rodzaj dyszy i elektrody. Sterowanie CNC może przechowywać gotowe zestawy ustawień dla często używanych materiałów. Dzięki temu zmiana zlecenia trwa krócej i nie wymaga każdorazowego dobierania parametrów od początku.
Automatyczna regulacja wysokości palnika pomaga utrzymać stałą odległość od powierzchni blachy. Ma to duże znaczenie przy arkuszach, które nie są idealnie płaskie. Zbyt mały odstęp przyspiesza zużycie części palnika, a zbyt duży pogarsza jakość cięcia.
Kiedy plazma daje największą swobodę?
Technologia plazmowa sprawdza się przy produkcji mieszanej, częstych zmianach grubości i cięciu średnich oraz grubych blach. Daje dobre wyniki tam, gdzie liczą się tempo pracy, szeroki zakres materiałów i rozsądny koszt wykonania części. Nie zawsze będzie najlepszym wyborem dla bardzo drobnych otworów, wąskich szczelin lub detali wymagających wyjątkowo małej tolerancji.
Swoboda produkcji zależy więc od właściwie dobranej mocy, zakresu przebijania oraz sterowania maszyny. Gdy urządzenie odpowiada rodzajom realizowanych zleceń, zakład może sprawnie przechodzić między cienką i grubą blachą bez długich przestojów oraz przypadkowych prób ustawień.